

Прецизионное литье под давлением — это очень сложный производственный процесс, требующий пристального внимания к деталям. Как поставщик прецизионных литьевых форм, мы понимаем проблемы, связанные с предотвращением растрескивания продукта во время этого процесса. Растрескивание прецизионных изделий, отлитых под давлением, может привести к значительным потерям времени, ресурсов и репутации. В этом блоге мы рассмотрим различные факторы, способствующие взлому продукта, и предложим практические решения для его предотвращения.
Понимание причин растрескивания при прецизионном литье под давлением
Факторы, связанные с материалом
Выбор материала является решающим фактором в предотвращении растрескивания. Различные пластики имеют разные свойства, такие как скорость усадки, коэффициенты теплового расширения и молекулярные структуры. Например, материалы с высокой степенью усадки с большей вероятностью будут вызывать внутренние напряжения в процессе охлаждения, что может привести к растрескиванию.
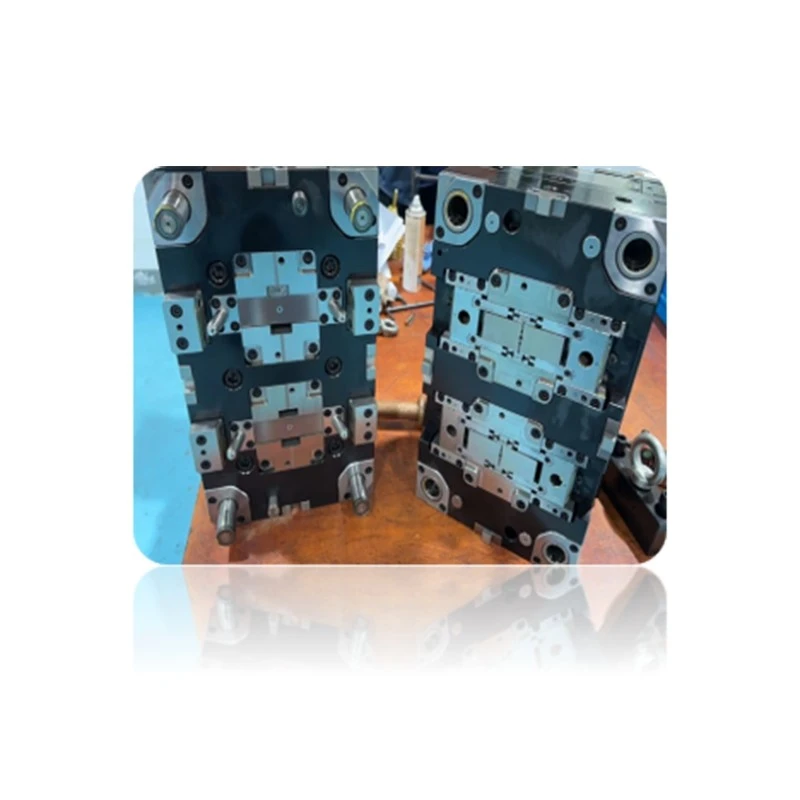
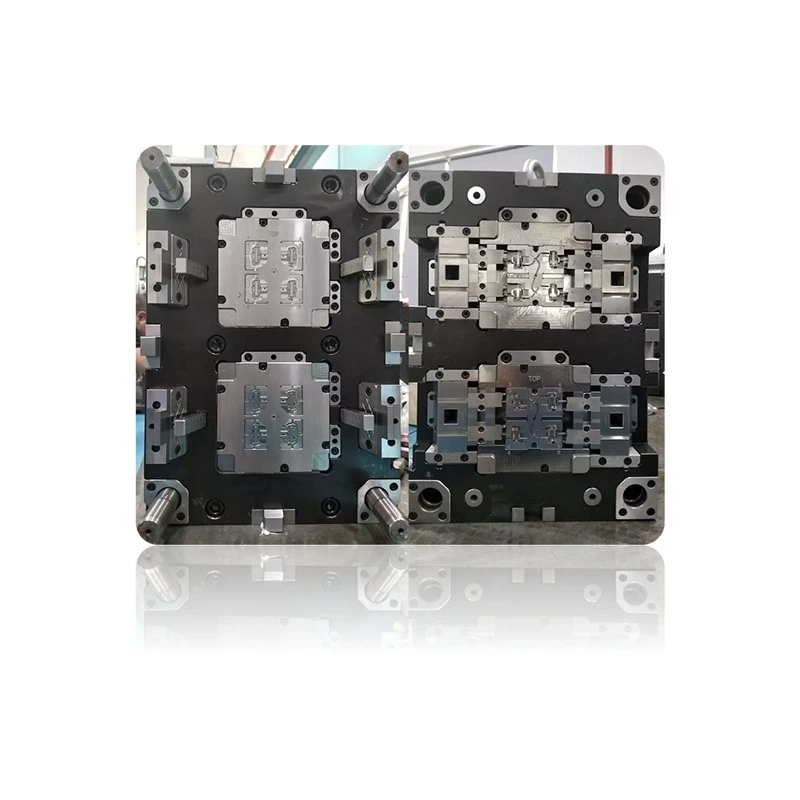
- Несовместимые материалы: Смешивание различных типов пластмасс или использование материалов, несовместимых с процессом формования, может привести к растрескиванию. Очень важно убедиться, что используемый материал подходит для конкретного применения и условий формования.
- Содержание влаги: Влага в пластике может привести к образованию пара во время процесса впрыска, что приведет к образованию пустот и трещин в изделии. Чтобы предотвратить эту проблему, необходима правильная сушка материала перед формовкой.
Проектирование и производство пресс-форм
Конструкция и качество формы играют важную роль в предотвращении растрескивания. Хорошо спроектированная форма может обеспечить равномерную подачу пластикового материала, правильное охлаждение и минимальные внутренние напряжения.
- Дизайн ворот: Ворота являются точкой входа пластикового материала в полость формы. Неправильная конструкция ворот может привести к неравномерному потоку материала, что приведет к концентрации напряжений и растрескиванию. Например, маленький затвор может вызвать высокое напряжение сдвига, а большой затвор может привести к чрезмерному потоку материала и неравномерному охлаждению.
- Система охлаждения: Эффективная система охлаждения необходима для равномерного охлаждения продукта. Неравномерное охлаждение может вызвать дифференциальную усадку, что приводит к внутренним напряжениям и растрескиванию. Охлаждающие каналы в форме должны быть спроектированы так, чтобы обеспечить равномерную передачу тепла по всему изделию.
- Отделка поверхности пресс-формы: Гладкая поверхность формы может уменьшить трение между пластиковым материалом и формой, предотвращая образование царапин и трещин. Грубые поверхности могут привести к прилипанию материала к форме, что приведет к растрескиванию во время выталкивания.
Условия обработки
Условия обработки во время литья под давлением, такие как температура, давление и скорость впрыска, также могут влиять на качество продукта и способствовать растрескиванию.
- Температура: Температура плавления пластика имеет решающее значение. Если температура слишком высокая, материал может деградировать, что приведет к потере механических свойств и повышенному риску растрескивания. С другой стороны, если температура слишком низкая, материал может не течь должным образом, что приведет к неполному заполнению и концентрации напряжений.
- Давление: Давление впрыска следует тщательно контролировать. Чрезмерное давление может привести к слишком быстрому течению материала, что приведет к захвату воздуха и внутренним напряжениям. Недостаточное давление может привести к неполному заполнению полости формы, что приведет к образованию слабых мест в изделии.
- Скорость впрыска: Высокая скорость впрыска может привести к сдвигу материала, что приведет к напряжению и растрескиванию. Низкая скорость впрыска может привести к увеличению времени цикла и неравномерному охлаждению.
Превентивные меры
Выбор и подготовка материала
- Выберите правильный материал: выберите пластиковый материал, подходящий для конкретного применения и процесса формования. Учитывайте такие факторы, как механические свойства, химическая стойкость и скорость усадки. Подробнее о высококачественных материалах для прецизионного литья под давлением вы можете узнать на нашем сайте.Высокоточная пластиковая литьевая формастраница.
- Правильная сушка: Перед формованием убедитесь, что пластик правильно высушен, чтобы удалить влагу. Следуйте рекомендациям производителя по времени и температуре сушки.
Проектирование и обслуживание пресс-форм
- Оптимизация конструкции ворот: Работайте с опытными проектировщиками пресс-форм, чтобы оптимизировать конструкцию литника для обеспечения равномерного потока материала. Учитывайте размер, форму и расположение ворот, чтобы минимизировать концентрацию напряжений.
- Улучшить систему охлаждения: Разработайте эффективную систему охлаждения с равномерно распределенными каналами охлаждения. Регулярно обслуживайте систему охлаждения, чтобы обеспечить надлежащую передачу тепла.
- Поддержание чистоты поверхности пресс-формы: Держите поверхность формы чистой и гладкой. Используйте соответствующие методы полировки, чтобы предотвратить появление царапин и улучшить высвобождение продукта. Более подробную информацию о высокоточных пресс-формах вы можете найти на нашем сайте.Высокоточная пресс-формастраница.
Оптимизация процесса
- Контроль температуры и давления: Мониторинг и контроль температуры расплава, температуры формы и давления впрыска в процессе формования. Используйте датчики температуры и манометры для обеспечения точного контроля.
- Отрегулируйте скорость впрыска: Найдите оптимальную скорость впрыска для конкретного материала и конструкции пресс-формы. Поэкспериментируйте с различными скоростями, чтобы достичь баланса между заполнением полости формы и минимизацией напряжения.
Контроль и мониторинг качества
- Инспекция: Проводите регулярные проверки формованных изделий для раннего обнаружения любых признаков растрескивания. Для выявления внутренних дефектов используйте методы неразрушающего контроля, такие как ультразвуковой контроль или рентгеновский контроль.
- Мониторинг процессов: Внедрить систему мониторинга процесса для отслеживания ключевых параметров, таких как температура, давление и скорость впрыска. Проанализируйте данные, чтобы выявить любые тенденции или отклонения, которые могут привести к взлому.
Заключение
Предотвращение растрескивания изделий при прецизионном литье под давлением требует комплексного подхода, учитывающего выбор материала, конструкцию пресс-формы, условия обработки и контроль качества. КакПрецизионная литьевая формапоставщиком, мы стремимся предоставлять высококачественные пресс-формы и техническую поддержку, чтобы помочь нашим клиентам достичь превосходного качества продукции.
Если вы ищете надежного поставщика точных литьевых форм, мы приглашаем вас связаться с нами для закупок и дальнейшего обсуждения. Наша команда экспертов готова помочь вам найти лучшие решения для ваших нужд в области литья под давлением.
Ссылки
- Трон, Дж. Л. (1996). Технология производства пластмасс. Марсель Деккер.
- Розато, Д.В., и Розато, Д.В. (2000). Справочник по литью под давлением. Академическое издательство Клювер.
- Оссвальд Т.А. и Тернг Л.-С. (2007). Справочник по литью под давлением. Издательство Хансер.